Conceptos básicos de almacenamiento y manipulación de pectinasa industrial
Orientación práctica B2B para recibir, almacenar, transferir y utilizar pectinasa en operaciones de jugos, vino, procesamiento de frutas y fabricación de ingredientes.
Conceptos básicos de almacenamiento y manipulación de pectinasa industrial
La pectinasa es una herramienta de proceso, no un material que pueda quedar relegado en el almacén. En operaciones de jugos, vino, preparación de frutas, purés e ingredientes, las enzimas pectinolíticas ayudan a reducir la viscosidad causada por la pectina, mejorar el rendimiento de prensado, apoyar la clarificación y hacer más predecible la filtración posterior. Esos resultados dependen de cómo se recibe, almacena, transfiere e incorpora la enzima al proceso.
Esta guía cubre controles prácticos de almacenamiento y manipulación para pectinasa industrial sin depender de datos de actividad específicos del producto ni de métodos exclusivos del fabricante.
Qué busca proteger la manipulación de pectinasa
La pectinasa es un auxiliar de proceso basado en proteínas. Los principales riesgos durante el almacenamiento y la manipulación son:
Exposición al calor, que puede reducir el desempeño funcional con el tiempo
Ingreso de humedad, especialmente en polvos y gránulos
Contaminación microbiana o por materiales extraños, especialmente después de la apertura
Ciclos repetidos de temperatura, que pueden afectar algunos formatos líquidos
Contacto con productos químicos incompatibles, incluidos oxidantes fuertes, sanitizantes agresivos y materiales de pH extremo
Control deficiente de lotes, que dificulta la resolución de problemas cuando cambian el rendimiento, la viscosidad o la claridad
El objetivo es sencillo: mantener la enzima sellada, limpia, fresca, seca cuando corresponda, trazable y fácil de dosificar de manera constante por parte de los operarios.
Recepción de pectinasa: comprobaciones antes de que llegue al almacén
Integre la pectinasa en su flujo normal de recepción de materias primas. Como mínimo, los equipos de recepción deben verificar:
Que el nombre del producto y el tipo de enzima coincidan con la orden de compra
Que estén presentes el número de lote, la referencia de fabricación o liberación y la fecha de vencimiento o de reevaluación
Que el envase esté intacto, sellado y libre de fugas, hinchazón, perforaciones o daños por agua
Que la documentación esté disponible, como hoja de especificaciones, ficha de datos de seguridad, declaración de alérgenos o de auxiliar de proceso si se requiere, y certificado de análisis cuando se suministre
Que la condición del envío sea aceptable para el formato del material
Que cualquier indicador de control de temperatura, si se utiliza, sea revisado y documentado
No traslade material cuestionable directamente al inventario de producción. Póngalo en cuarentena, fotografíe su estado y resuelva su disposición a través de calidad o compras.
Conceptos básicos de almacenamiento para pectinasa líquida
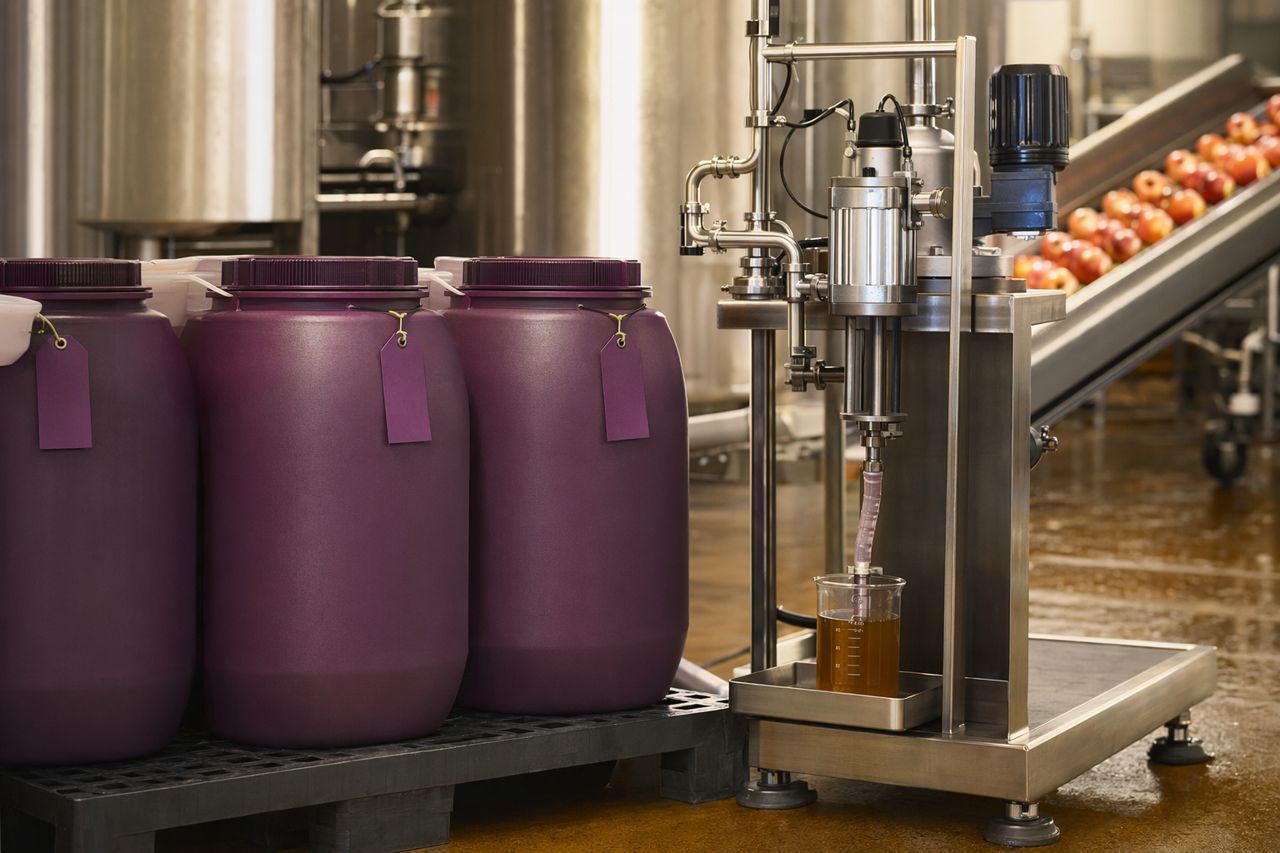
La pectinasa líquida es conveniente para dosificación medida y dispersión rápida, pero requiere una manipulación disciplinada después de la apertura.
Controles recomendados:
Almacenar en el envase original cerrado, salvo que exista un sistema a granel validado
Mantener alejada de la luz solar directa, líneas de vapor, salas calientes y fuentes de calor del proceso
Evitar ciclos innecesarios de congelación y descongelación, salvo que el proveedor haya confirmado su idoneidad
Mantener tapas, tapones, válvulas y tubos de inmersión limpios y cerrados cuando no estén en uso
Utilizar mangueras o bombas de transferencia dedicadas cuando sea posible
Evitar el reflujo desde tanques de proceso hacia el envase de la enzima
No devolver enzima no utilizada desde un recipiente de dosificación al tambor o contenedor original
Registrar la fecha de apertura y asignar un período de uso de acuerdo con el sistema de calidad del sitio
Para sistemas líquidos a granel, preste atención a puntos muertos, sanitización de mangueras, higiene de válvulas y condensado. Una enzima técnicamente correcta puede rendir por debajo de lo esperado si el sistema de transferencia se convierte en una fuente de contaminación.
Conceptos básicos de almacenamiento para pectinasa en polvo o granular
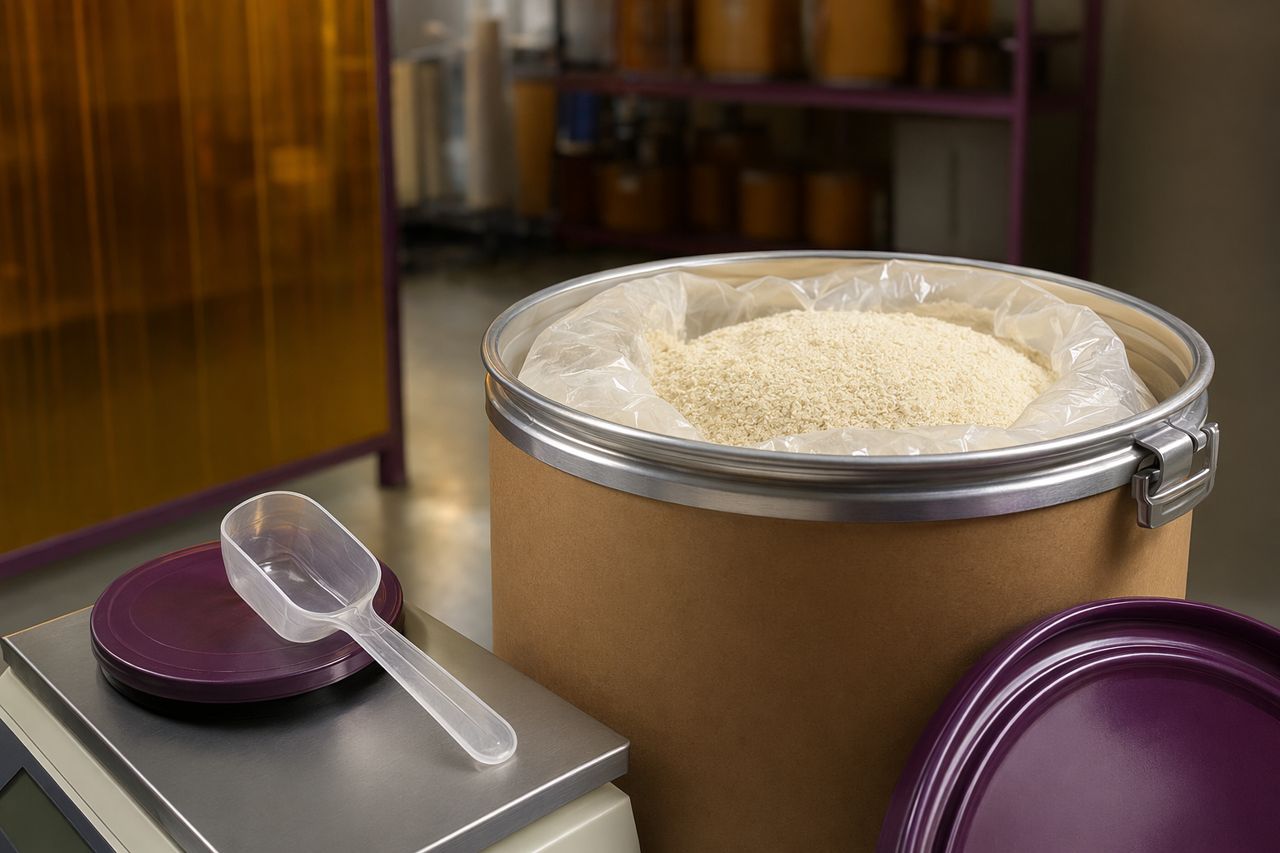
Los formatos secos de pectinasa son sensibles a la absorción de humedad y a la generación de polvo. Una pequeña cantidad de humedad introducida repetidamente puede provocar formación de grumos, flujo deficiente y pesaje inconsistente.
Controles recomendados:
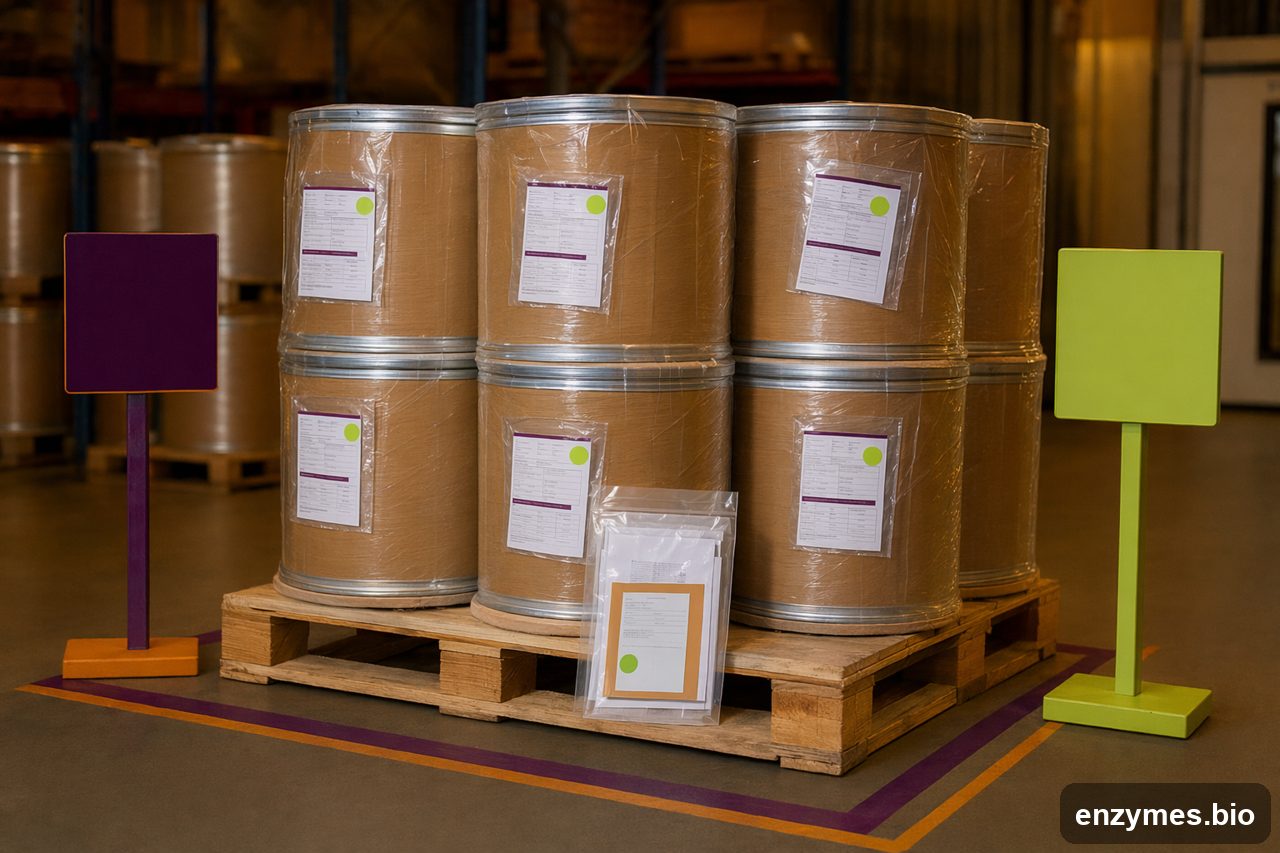
Almacenar sellado en el revestimiento interno y el envase exterior originales
Volver a sellar los revestimientos inmediatamente después de cada uso
Mantener los envases alejados de pisos mojados y de zonas de lavado
Utilizar cucharas dosificadoras secas y limpias, y herramientas de pesaje dedicadas
Evitar el almacenamiento cerca de vapor, drenajes abiertos, aire cálido y húmedo o equipos lavados con frecuencia
Minimizar el tiempo de apertura del envase durante el pesaje
Utilizar control local de polvo o transferencia cerrada cuando corresponda
Nunca barrer en seco el polvo de enzima; utilizar los métodos de limpieza aprobados en el procedimiento de seguridad
La manipulación de polvos debe diseñarse para proteger tanto el desempeño del material como la comodidad del operario. El polvo de enzimas puede ser un sensibilizante respiratorio, por lo que minimizar el polvo no es opcional.
Condiciones de almacén que suelen importar más
La pectinasa no necesita almacenamiento exótico, pero sí consistencia. En la mayoría de los entornos industriales, el programa de almacenamiento más sólido incluye:
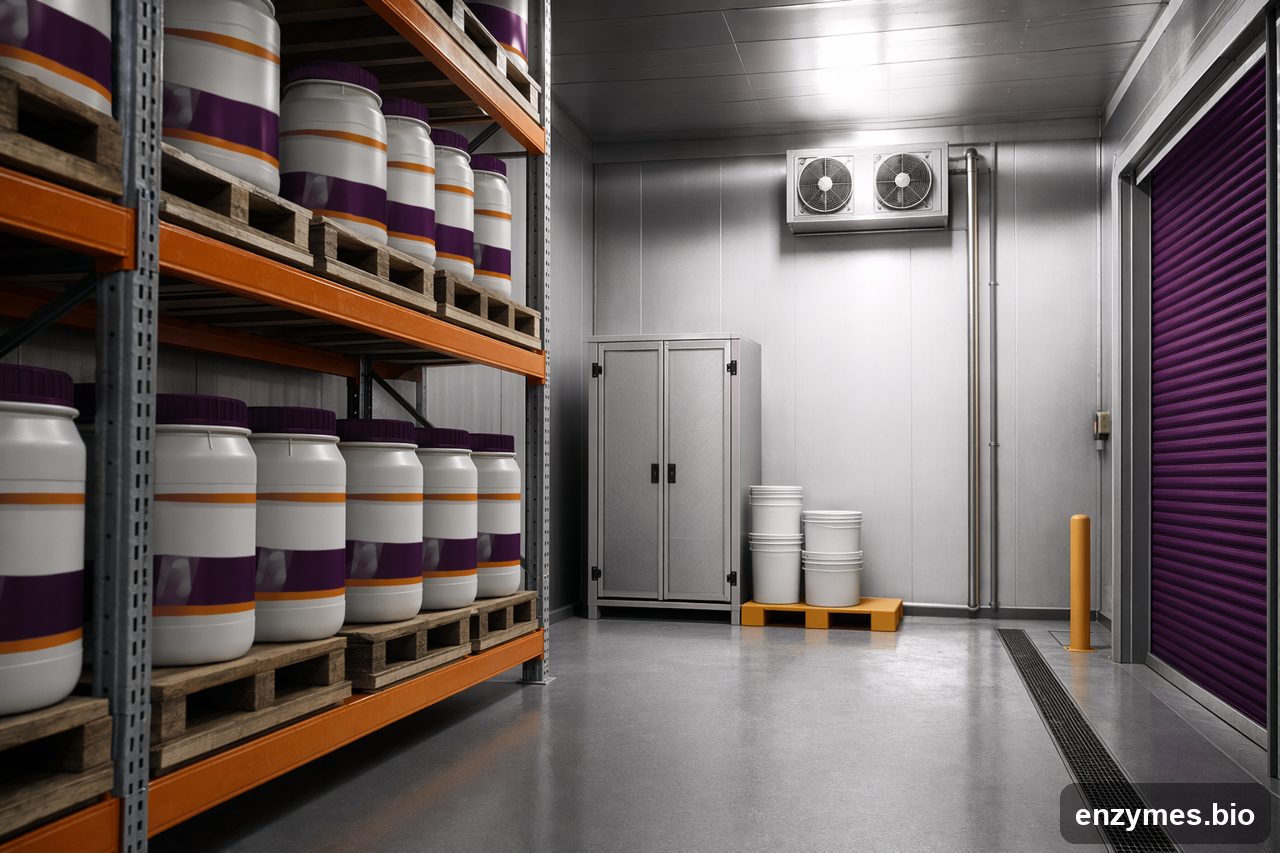
Condiciones frescas y estables
Evite entrepisos calientes, salas de calderas, almacenamiento bajo cubierta y remolques sin acondicionamiento. La estabilidad de temperatura suele ser más importante que movimientos breves y controlados por áreas normales de la planta.
Ubicación seca y protegida
Mantenga los envases alejados de agua estancada, carretes de manguera, drenajes de piso, salpicaduras de lavado y descargas de aire húmedo.
Segregación química
Almacene lejos de ácidos fuertes, álcalis, agentes oxidantes, sanitizantes, solventes y materiales con olores intensos.
Trazabilidad a nivel de lote
Mantenga la rotación por primera fecha de vencimiento, primera salida; segregación de lotes cuando se requiera; y etiquetado claro de estado para material liberado, en cuarentena, abierto y rechazado.
Acceso controlado
Las enzimas deben estar accesibles para operarios capacitados, no tratarse como productos químicos de almacén de uso general.
Manipulación antes de la adición al proceso
La pectinasa funciona mejor cuando se distribuye de manera uniforme en el sustrato. Los pasos de manipulación deben favorecer la dispersión, no crear zonas concentradas, grumos o contacto con materiales incompatibles.
Las buenas prácticas de producción incluyen:
Confirmar el lote correcto y el estado del material antes de prepararlo para uso
Llevar el material al área de dosificación solo cuando sea necesario
Mezclar o invertir envases líquidos solo si las instrucciones del producto lo permiten
Pesar o medir utilizando equipos de planta limpios y calibrados
Prediluir solo cuando el procedimiento del proceso lo indique
Utilizar agua limpia o líquido de proceso compatible para la dilución
Evitar agua de dilución caliente, salvo que el procedimiento haya sido validado
Añadir en agitación activa o en un punto de recirculación adecuado
Evitar el contacto directo con sanitizantes concentrados, cáusticos, ácidos o corrientes de alcohol de alta concentración
Cerrar el envase de la enzima inmediatamente después de la transferencia
En sistemas de frutas y jugos, la adición de enzima suele ser más eficaz cuando se controlan en conjunto el tiempo de contacto, la temperatura, el pH, la carga de sólidos y la mezcla. La calidad del almacenamiento no puede compensar una mala integración del proceso.
Gestión de envases abiertos
El momento de mayor riesgo para muchos materiales de pectinasa es después de la primera apertura. Defina una regla clara para envases abiertos en su sistema de calidad.
Incluya:
Fecha de apertura
Operario o departamento
Número de lote
Identificación del envase
Ubicación de almacenamiento después de la apertura
Fecha de revisión en uso o de descarte
Método de resellado
Cualquier nota de desviación, como daño en la tapa, derrame, exposición a humedad u olor inusual
Para líquidos, observe cambios visuales, formación de gas, cierres dañados o señales de contaminación. Para polvos, busque grumos, humectación, apelmazamiento, decoloración, revestimientos internos rasgados o material extraño. En caso de duda, ponga el material en cuarentena.
Orientación para derrames y limpieza
Siga siempre la ficha de datos de seguridad del sitio y el procedimiento interno. Los controles prácticos suelen incluir:
Derrames de pectinasa líquida
Restringir el tránsito por el área del derrame
Usar el EPP adecuado
Contener el derrame para evitar su ingreso al drenaje si el procedimiento del sitio lo requiere
Absorber con material compatible
Lavar la superficie para eliminar el riesgo de resbalones
Disponer de los materiales de limpieza de acuerdo con los requisitos locales y del sitio
Derrames de pectinasa en polvo
Evitar generar polvo en suspensión
No barrer en seco ni utilizar aire comprimido
Utilizar equipos de aspiración aprobados o métodos de limpieza húmeda
Proteger ingredientes y envases abiertos cercanos
Disponer del material contaminado mediante el proceso de residuos del sitio
La respuesta a derrames debe reducir la exposición, prevenir la contaminación cruzada y devolver el área a una condición de producción controlada.
Errores comunes de almacenamiento y manipulación de pectinasa
Error
Por qué importa
Mejor control
Dejar envases abiertos durante el pesaje
Riesgo de humedad, polvo y contaminación
Abrir solo para transferir y luego volver a sellar inmediatamente
Almacenar la enzima cerca de áreas de lavado
Ingreso de agua y daño de etiquetas
Usar almacenamiento de materias primas seco y protegido
Devolver enzima no utilizada al envase original
Riesgo de contaminación cruzada
Usar transferencia en una sola dirección y descartar o controlar los sobrantes
Usar cucharas húmedas para polvo
Formación de grumos y dosificación desigual
Mantener las herramientas dedicadas secas y cubiertas
Mantener enzima líquida en recipientes intermedios sucios
Riesgo microbiano o de materiales extraños
Usar recipientes de dosificación limpios y controlados
Ignorar fechas de envases abiertos
Trazabilidad débil y desempeño variable
Etiquetar cada unidad abierta y definir límites de uso
Preparar material cerca de fuentes de calor
Pérdida acelerada de desempeño
Almacenar lejos de vapor, hornos, tuberías calientes y exposición solar
Tratar las enzimas como productos químicos genéricos
Control operativo deficiente
Capacitar a los equipos sobre riesgos específicos de manipulación de enzimas
Documentación que ayuda a compradores y procesadores
Para compradores industriales, la calidad del almacenamiento y la manipulación debe ser visible en la cadena de suministro y uso. La documentación útil puede incluir:
Hoja de especificaciones
Ficha de datos de seguridad
Certificado de análisis o documento de liberación de lote cuando se suministre
Declaración de almacenamiento recomendado
Declaración de vida útil o fecha de reevaluación
Declaraciones de grado alimentario, auxiliar de proceso, alérgenos, no OGM, vegano, kosher o halal cuando sean relevantes para la aplicación
Documentos de país de origen o trazabilidad cuando se requieran
Soporte regulatorio y de control de cambios para cuentas calificadas
El paquete documental exacto depende de la aplicación, la geografía y los requisitos del cliente. Para la fabricación de jugos, vino e ingredientes, alinee la documentación antes de la primera prueba de producción, no después de que una orden de compra ya esté en marcha.
Lista de verificación práctica para equipos de planta
Use esto como punto de partida para un POE de manipulación de pectinasa:
[ ] El material se recibe contra la orden de compra y la documentación
[ ] Los envases dañados o cuestionables se ponen en cuarentena
[ ] El área de almacenamiento es fresca, seca, limpia y está segregada de productos químicos incompatibles
[ ] Los lotes se rotan por fecha de vencimiento o de reevaluación
[ ] Los envases abiertos se fechan y se vuelven a sellar
[ ] Los polvos se protegen de la humedad y de la generación de polvo
[ ] Los líquidos se protegen de la contaminación y de ciclos innecesarios de temperatura
[ ] Se utilizan herramientas, mangueras o recipientes de dosificación dedicados cuando corresponde
[ ] Los operarios comprenden los requisitos de EPP y respuesta a derrames
[ ] La enzima se añade en un punto validado con mezcla adecuada
[ ] El material transferido no utilizado no se devuelve al envase original
[ ] Las desviaciones se documentan y son revisadas por calidad
Compra de pectinasa para uso industrial
La mejor opción de pectinasa depende del sustrato, el objetivo del proceso y las restricciones operativas. Un programa de clarificación de vino puede priorizar un comportamiento de manipulación y dosificación diferente al de una etapa de reducción de viscosidad en puré de fruta o un proyecto de mejora de rendimiento de prensado de jugo.
Al evaluar el suministro, comparta los detalles prácticos que afectan la selección:
Sustrato de fruta o planta
Formato líquido, concentrado, macerado, pulpa, puré u orujo
Resultado objetivo: clarificación, reducción de viscosidad, prensado, extracción, filtración o control de textura
Temperatura actual del proceso y rango de pH
Tiempo de contacto disponible
Condiciones de alcohol, sulfito, azúcar o sólidos cuando sean relevantes
Formato preferido de enzima líquida o seca
Tamaño de envase y restricciones de almacenamiento en planta
Requisitos de documentación y cumplimiento
Pellucid Works puede ayudar a traducir esos datos del proceso en un resumen práctico de suministro de pectinasa.
Solicite precios o una cotización técnica
Indíquenos qué está procesando, qué resultado necesita y cómo se almacenará y dosificará la enzima en el sitio. Responderemos con opciones de pectinasa adecuadas al propósito, orientación sobre envases y disponibilidad de documentación.
Preguntas frecuentes
¿La pectinasa debe refrigerarse?
Algunos formatos de pectinasa se benefician del almacenamiento en frío, mientras que otros están diseñados para almacenamiento ambiental controlado. Siga la declaración de almacenamiento suministrada y evite la exposición al calor, la luz solar y los ciclos de temperatura.
¿Puede usarse la pectinasa abierta hasta la fecha de vencimiento impresa?
No automáticamente. Una vez abierto, el material queda expuesto a las condiciones de manipulación de la planta. Defina en su sistema de calidad un período de uso, un método de resellado y un requisito de inspección.
¿Puede almacenarse pectinasa en polvo en una sala de producción?
Solo si el área está seca, limpia, controlada y protegida del lavado, la humedad y la contaminación por polvo. Muchas plantas obtienen mejores resultados preparando solo la cantidad necesaria para el lote.
¿Puede prediluirse la pectinasa líquida?
Sí, cuando el procedimiento del proceso lo permite. Use un líquido de dilución limpio y compatible, evite el calor excesivo y no mantenga la enzima diluida por más tiempo del que permite el procedimiento validado.
¿Cuál es el mayor riesgo de almacenamiento para la pectinasa?
Para los polvos, la humedad suele ser la principal preocupación. Para los líquidos, la contaminación y la exposición al calor son riesgos comunes. Para ambos formatos, un control deficiente de lotes dificulta el análisis de causa raíz cuando cambia el desempeño del proceso.