Field Notes
Grundlagen zur Lagerung und Handhabung industrieller Pektinase
Praktische B2B-Leitlinien für Wareneingang, Lagerung, Transfer und Einsatz von Pektinase in der Saft-, Wein-, Fruchtverarbeitungs- und Zutatenindustrie.
Request pricing Praktische B2B-Leitlinien für Wareneingang, Lagerung, Transfer und Einsatz von Pektinase in der Saft-, Wein-, Fruchtverarbeitungs- und Zutatenindustrie.
Request pricingPektinase ist ein Prozesshilfsmittel und kein nebensächlicher Lagerartikel. In der Saft-, Wein-, Fruchtzubereitungs-, Püree- und Zutatenherstellung helfen pektinolytische Enzyme dabei, pektinbedingte Viskosität zu reduzieren, die Pressausbeute zu verbessern, die Klärung zu unterstützen und nachgelagerte Filtrationsschritte berechenbarer zu machen. Diese Ergebnisse hängen davon ab, wie das Enzym angenommen, gelagert, umgefüllt und in den Prozess eingebracht wird.
Dieser Leitfaden behandelt praxisnahe Kontrollen für Lagerung und Handhabung industrieller Pektinase, ohne sich auf produktspezifische Aktivitätsdaten oder ausschließlich herstellerspezifische Methoden zu stützen.
Pektinase ist ein proteinbasiertes Verarbeitungshilfsmittel. Die wichtigsten Risiken während Lagerung und Handhabung sind:
Das Ziel ist einfach: Das Enzym soll verschlossen, sauber, kühl, gegebenenfalls trocken, rückverfolgbar und für Bediener einfach und gleichmäßig dosierbar bleiben.
Integrieren Sie Pektinase in Ihren normalen Wareneingangsprozess für Rohstoffe. Mindestens sollten die Wareneingangsteams Folgendes prüfen:
Fragwürdiges Material sollte nicht direkt in den Produktionsbestand überführt werden. Stellen Sie es unter Quarantäne, fotografieren Sie den Zustand und klären Sie die weitere Verwendung über Qualitätssicherung oder Einkauf.
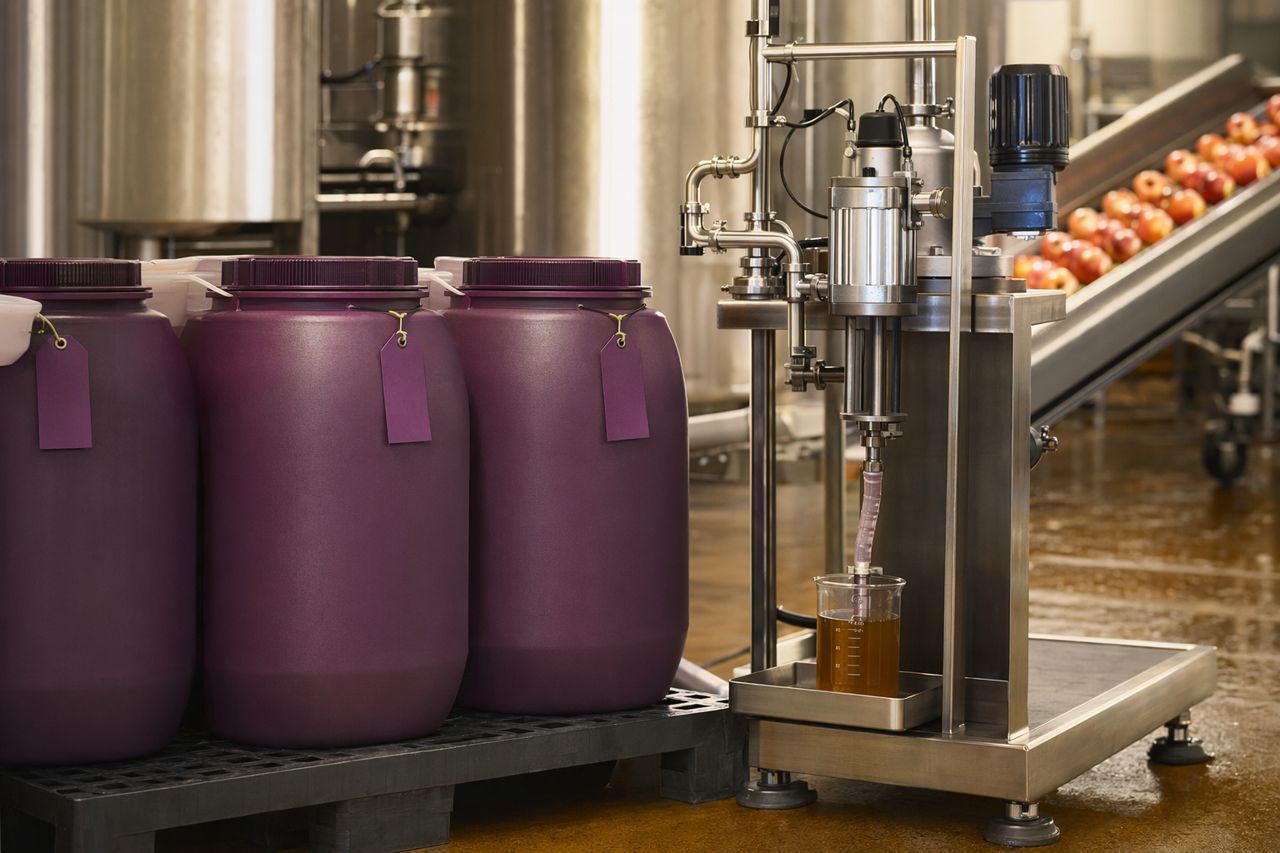
Flüssige Pektinase ist praktisch für dosierte Zugabe und schnelle Dispersion, erfordert nach dem Öffnen jedoch eine disziplinierte Handhabung.
Empfohlene Kontrollen:
Bei flüssigen Bulk-Systemen ist auf Toträume, Schlauchhygiene, Ventilhygiene und Kondensat zu achten. Auch ein technisch einwandfreies Enzym kann unterperformen, wenn das Transfersystem zur Kontaminationsquelle wird.
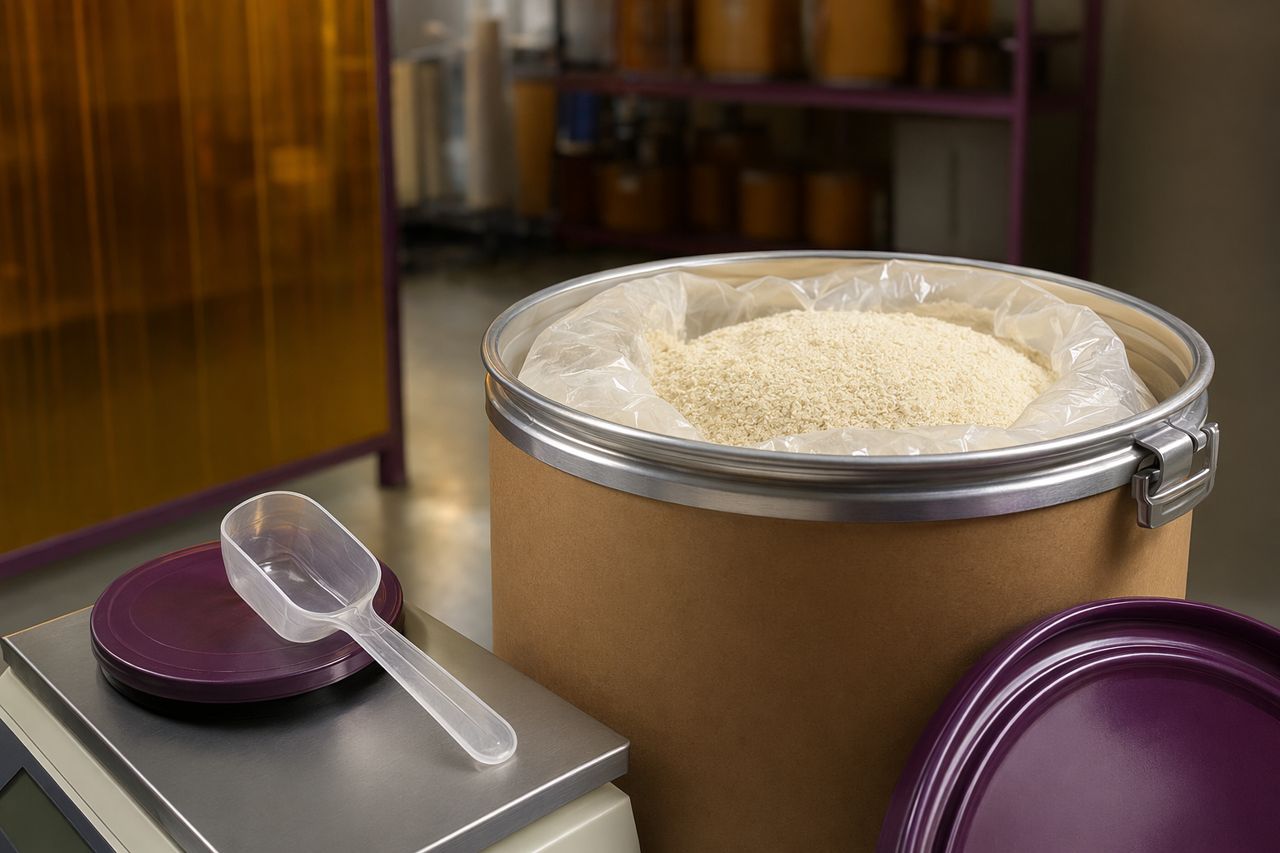
Trockene Pektinase-Formate reagieren empfindlich auf Feuchtigkeitsaufnahme und Staubbildung. Bereits geringe Mengen Feuchtigkeit, die wiederholt eingetragen werden, können zu Verklumpung, schlechtem Fließverhalten und uneinheitlichem Wiegen führen.
Empfohlene Kontrollen:
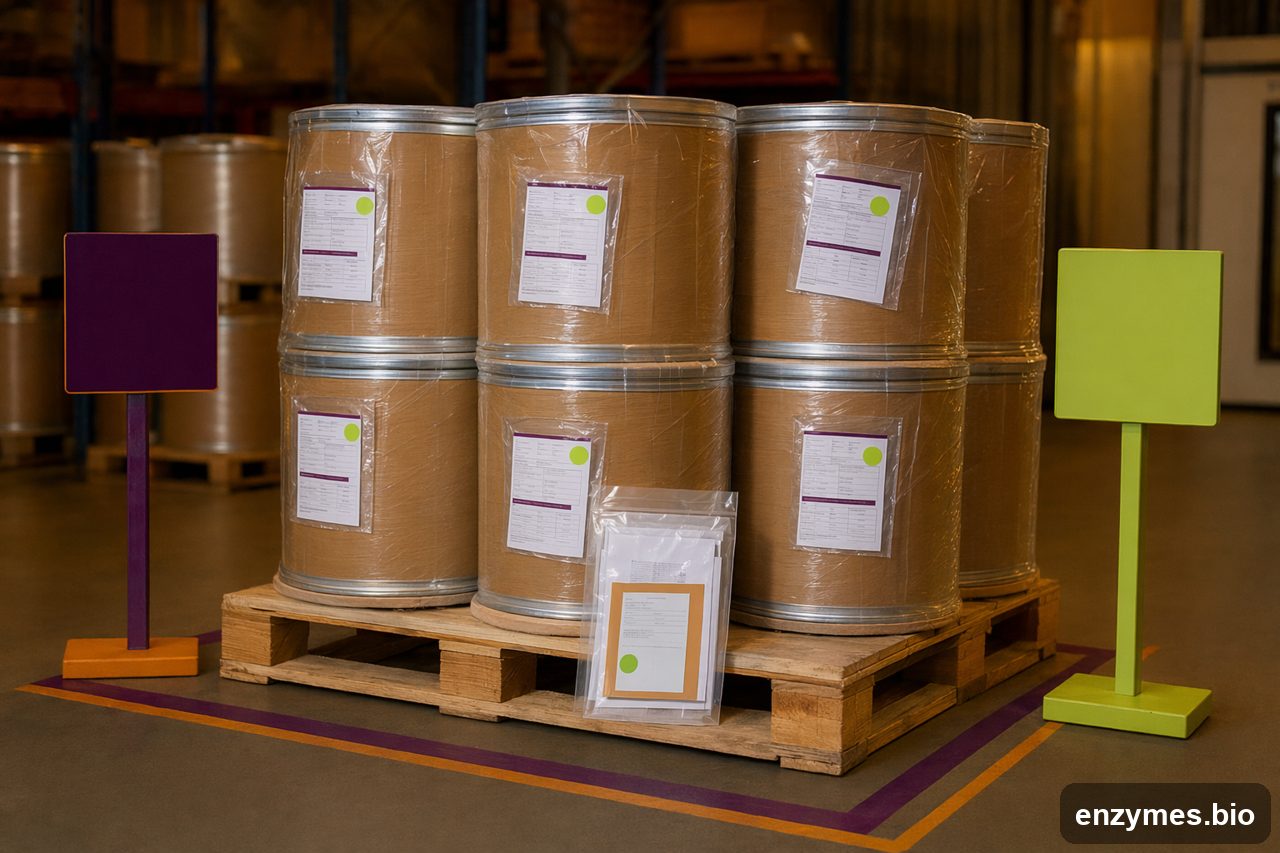
Die Pulverhandhabung sollte sowohl die Materialleistung als auch den Bedienerkomfort schützen. Enzymstaub kann eine Sensibilisierung der Atemwege auslösen; Staubminimierung ist daher nicht optional.
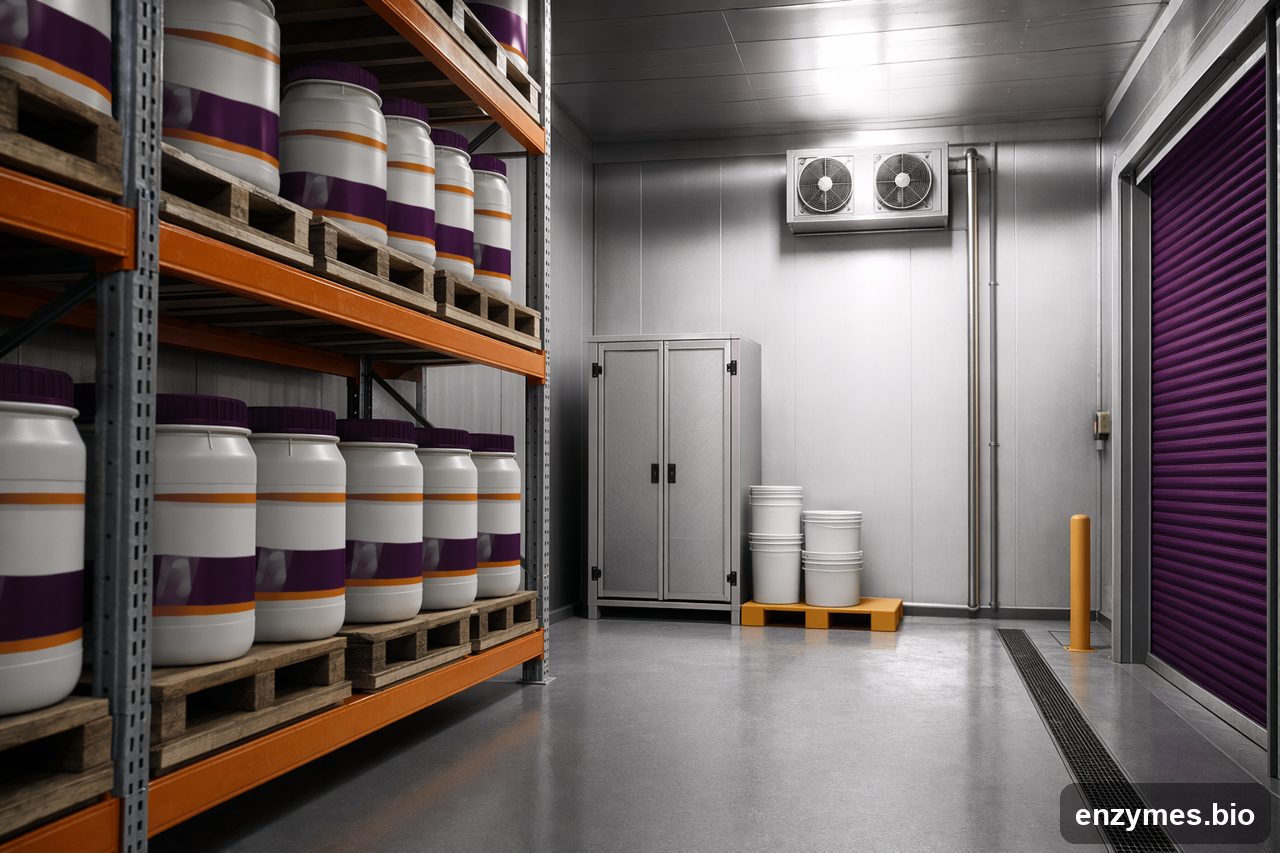
Pektinase benötigt keine exotische Lagerung, aber sie benötigt Konstanz. In den meisten industriellen Umgebungen umfasst ein starkes Lagerprogramm:
Kühle, stabile Bedingungen
Heiße Zwischenebenen, Kesselräume, Lagerung unter dem Dach und nicht klimatisierte Trailer vermeiden. Temperaturstabilität ist oft wichtiger als kurze, kontrollierte Bewegungen durch normale Anlagenbereiche.
Trockene, geschützte Platzierung
Behälter von stehendem Wasser, Schlauchaufrollern, Bodenabläufen, Sprühnebel aus Nassreinigung und Abluft feuchter Bereiche fernhalten.
Chemische Trennung
Getrennt von starken Säuren, Laugen, Oxidationsmitteln, Reinigungs- und Desinfektionsmitteln, Lösungsmitteln und geruchsintensiven Materialien lagern.
Rückverfolgbarkeit auf Chargenebene
Rotation nach dem First-Expiry-First-Out-Prinzip, Chargentrennung, wo erforderlich, sowie eindeutige Statuskennzeichnung für freigegebenes, quarantänisiertes, geöffnetes und zurückgewiesenes Material sicherstellen.
Kontrollierter Zugang
Enzyme sollten geschulten Bedienern zugänglich sein und nicht wie allgemeine Lagerchemikalien behandelt werden.
Pektinase wirkt am besten, wenn sie gleichmäßig im Substrat verteilt ist. Die Handhabungsschritte sollten die Dispersion unterstützen und keine Hotspots, Klumpen oder Kontakte mit unverträglichen Materialien erzeugen.
Gute Produktionspraxis umfasst:
In Frucht- und Saftsystemen ist die Enzymzugabe häufig dann am wirksamsten, wenn Kontaktzeit, Temperatur, pH-Wert, Feststoffbeladung und Durchmischung gemeinsam kontrolliert werden. Gute Lagerqualität kann eine mangelhafte Prozessintegration nicht ausgleichen.
Der risikoreichste Moment für viele Pektinase-Materialien ist die Zeit nach dem ersten Öffnen. Definieren Sie in Ihrem Qualitätssystem eine klare Regel für geöffnete Behälter.
Berücksichtigen Sie:
Bei Flüssigkeiten ist auf visuelle Veränderungen, Gasbildung, beschädigte Verschlüsse oder Anzeichen von Kontamination zu achten. Bei Pulvern ist auf Verklumpung, Befeuchtung, Verbackung, Verfärbung, gerissene Liner oder Fremdmaterial zu achten. Im Zweifel: Quarantäne.
Befolgen Sie stets das Sicherheitsdatenblatt des Standorts und interne Verfahren. Zu den praktischen Kontrollen gehören typischerweise:
Die Reaktion auf Verschüttungen sollte Exposition reduzieren, Kreuzkontamination verhindern und den Bereich wieder in einen kontrollierten Produktionszustand versetzen.
| Fehler | Warum es relevant ist | Bessere Kontrolle |
|---|---|---|
| Behälter während des Wiegens offen stehen lassen | Risiko von Feuchtigkeit, Staub und Kontamination | Nur für den Transfer öffnen, dann sofort wieder verschließen |
| Enzym in der Nähe von Nassreinigungsbereichen lagern | Wassereintritt und Etikettenschäden | Trockene, geschützte Rohstofflagerung verwenden |
| Nicht verwendetes Enzym in den Originalbehälter zurückführen | Risiko von Kreuzkontamination | Transfer in eine Richtung sicherstellen und Restmengen verwerfen oder kontrolliert behandeln |
| Nasse Schaufeln für Pulver verwenden | Verklumpung und ungleichmäßige Dosierung | Dedizierte Werkzeuge trocken und abgedeckt halten |
| Flüssiges Enzym in verschmutzten Zwischenbehältern vorhalten | Risiko von mikrobieller oder Fremdstoffkontamination | Saubere, kontrollierte Dosierbehälter verwenden |
| Öffnungsdaten ignorieren | Schwache Rückverfolgbarkeit und variable Leistung | Jede geöffnete Einheit kennzeichnen und Verwendungsgrenzen definieren |
| Bereitstellung in der Nähe von Wärmequellen | Beschleunigter Leistungsverlust | Von Dampf, Öfen, heißen Rohrleitungen und Sonneneinstrahlung fernhalten |
| Enzyme wie Standardchemikalien behandeln | Unzureichende Bedienerkontrolle | Teams zu enzymspezifischen Handhabungsrisiken schulen |
Für industrielle Käufer sollte die Qualität von Lagerung und Handhabung in der Liefer- und Anwendungskette sichtbar sein. Nützliche Dokumentation kann umfassen:
Das genaue Dokumentationspaket hängt von Anwendung, Region und Kundenanforderungen ab. Für Saft-, Wein- und Zutatenherstellung sollte die Dokumentation vor dem ersten Produktionsversuch abgestimmt werden, nicht erst nachdem eine Bestellung bereits in Bearbeitung ist.
Nutzen Sie dies als Ausgangspunkt für eine SOP zur Handhabung von Pektinase:
Die beste Pektinase-Auswahl hängt von Substrat, Prozessziel und betrieblichen Rahmenbedingungen ab. Ein Programm zur Weinklärung kann andere Handhabungs- und Dosiermerkmale priorisieren als ein Schritt zur Viskositätsreduktion in Fruchtpüree oder ein Projekt zur Verbesserung der Pressausbeute bei Saft.
Teilen Sie bei der Bewertung der Lieferung die praktischen Details mit, die die Auswahl beeinflussen:
Pellucid Works kann dabei helfen, diese Prozessinformationen in ein praxisnahes Lieferbriefing für Pektinase zu übersetzen.
Teilen Sie uns mit, was Sie verarbeiten, welches Ergebnis Sie benötigen und wie das Enzym vor Ort gelagert und dosiert wird. Wir antworten mit zweckgeeigneten Pektinase-Optionen, Verpackungshinweisen und Angaben zur Dokumentationsverfügbarkeit.
Einige Pektinase-Formate profitieren von kühler Lagerung, während andere für kontrollierte Umgebungslagerung ausgelegt sind. Befolgen Sie die bereitgestellten Lagerhinweise und vermeiden Sie Wärmeeinwirkung, Sonnenlicht und Temperaturschwankungen.
Nicht automatisch. Nach dem Öffnen ist das Material den Handhabungsbedingungen im Betrieb ausgesetzt. Definieren Sie in Ihrem Qualitätssystem eine Verwendungsfrist, eine Wiederverschlussmethode und eine Inspektionsanforderung.
Nur wenn der Bereich trocken, sauber, kontrolliert und vor Nassreinigung, Feuchtigkeit und Staubkontamination geschützt ist. Viele Betriebe erzielen bessere Ergebnisse, wenn nur die für die Charge benötigte Menge bereitgestellt wird.
Ja, wenn das Prozessverfahren dies unterstützt. Verwenden Sie eine saubere, kompatible Verdünnungsflüssigkeit, vermeiden Sie übermäßige Hitze und halten Sie verdünntes Enzym nicht länger vor, als es das validierte Verfahren erlaubt.
Bei Pulvern ist Feuchtigkeit in der Regel das Hauptproblem. Bei Flüssigkeiten sind Kontamination und Wärmeeinwirkung häufige Risiken. Bei beiden Formaten erschwert eine unzureichende Chargenkontrolle die Ursachenanalyse, wenn sich die Prozessleistung verändert.
Tell us your application and volume — we reply with pricing and lead time.